Sep 14, 2026
Ihr Lieferant hat gerade eine Spule aus Edelstahl-Federdraht geliefert und die auf dem Spulenetikett aufgedruckte Schmelzennummer stimmt nicht mit dem Zertifikat in Ihrem Posteingang überein. Der Draht sieht genauso aus wie der 304, den Sie letzten Monat verarbeitet haben. Möglicherweise ist es 316, was ein anderes Korrosionsverhalten bei der Endmontage des Küstenkunden bedeuten würde. Wie können Sie das feststellen, bevor Sie die Lieferung bestätigen?
Die kurze Antwort: Sie können 304 oder 316 nicht zuverlässig identifizieren, indem Sie es ansehen, wiegen oder mit einem Magneten testen. Bei beiden handelt es sich um austenitische Edelstähle mit nahezu identischem Aussehen und ähnlichen mechanischen Eigenschaften. Der wichtigste chemische Unterschied ist Molybdän. Typ 316 enthält 2 bis 3 Prozent Molybdän; 304 enthält im Wesentlichen keine. Molybdän verleiht 316 seine überlegene Beständigkeit gegen Chlorid-Lochfraß und Spaltkorrosion.
Um die Frage zuverlässig beantworten zu können, benötigen Sie eines von drei Dingen: eine Originaldokumentation des Materials, z. B. ein Werkstestzertifikat, einen chemischen Stichprobentest zum Nachweis von Molybdän oder eine instrumentelle Analyse, z. B. eine tragbare RFA-Spektrometrie. Dieser Leitfaden geht durch jeden Pfad, erklärt, wo die herkömmlichen Tests Sie in die Irre führen, und fügt federspezifischen Kontext hinzu, der in allgemeinen Edelstahl-Leitfäden oft übersehen wird.
Bevor wir auf Testmethoden eingehen, ist es hilfreich zu verstehen, warum die Notenfrage keine bürokratische Formalität ist. Edelstahl vom Typ 304, manchmal auch als 18/8-Edelstahl bezeichnet, enthält etwa 18 Prozent Chrom und 8 Prozent Nickel. Typ 316 enthält 16 Prozent Chrom und 10 bis 14 Prozent Nickel sowie 2 bis 3 Prozent Molybdän. Dieser Molybdänzusatz verändert das Verhalten des passiven Oxidfilms, der den Stahl schützt.
In sauberen Innenräumen wie Büromöbeln, Küchengeräten und Innenverkleidungen erbringen beide Sorten über Jahrzehnte nahezu die gleiche Leistung. Die Divergenz tritt auf, wenn Chloride ins Bild kommen. Salzwasser, Auftausalz, Bleichlösung, Beizlake, Küstenfeuchtigkeit und viele Industriechemikalien greifen die Passivschicht aus 304 an. Der Chromoxidfilm bricht lokal zusammen und bildet Löcher. Sobald sich eine Grube bildet, beschleunigt der kleine anodische Bereich die Korrosion unter der Oberfläche. Besonders empfindlich sind Federn und dünner Draht, da eine Grube von nur 0,2 mm Tiefe den Tragquerschnitt drastisch reduzieren und zu vorzeitigem Ermüdungsbruch führen kann.
Typ 316 löst dieses Problem nicht vollständig, da kein Edelstahl in jeder Umgebung wirklich rostfrei ist. Der Molybdänanteil verschiebt jedoch das Gleichgewicht hin zu einer deutlich längeren Lebensdauer. Beispielsweise können Edelstahl-Torsionsfedern an Sektionaltoren in Küstennähe in 304 innerhalb weniger Jahre versagen, während die gleiche Geometrie in 316 deutlich länger überlebt. Auch die Beschaffungsrechnung spielt eine Rolle: 316-Rohmaterial kostet in der Regel 30 bis 50 Prozent mehr als 304. Wenn Sie eine Million Federn bestellen, ist die Wahl der falschen Qualität in beide Richtungen ein teurer Fehler, den Sie möglicherweise erst entdecken, wenn die Teile bereits im Einsatz sind.
Beginnen wir mit der schnellsten Methode: der Betrachtung des Materials. Markierungen sind der einzige visuelle Beweis, der echtes Gewicht hat. Viele Edelstahllieferanten prägen die Qualität auf der Oberfläche von Stangen, Blechen und Drahtspulen: „304“, „316“, „316L“ oder eine Schmelznummer, die mit einem Zertifikat verknüpft ist. Wenn Sie über das Spulenetikett oder das Endetikett verfügen, notieren Sie diese Informationen und vergleichen Sie sie mit den Lieferdokumenten.
Einige Hersteller verwenden auch Farbpunkte oder Farbstreifen, um eingehendes Material zu markieren. In einer gängigen Konvention identifizieren rote oder rot-blaue Markierungen 304, während gelbe, rosa oder gelb-schwarze Markierungen 316 identifizieren. Diese Konventionen sind jedoch nicht universell. Ihr Lieferant verwendet möglicherweise ein völlig anderes Markierungssystem und die Farbe kann beim Ziehen, Rollen oder Schleifen verblassen oder verloren gehen. Verlassen Sie sich niemals auf Farbspuren als einzige Überprüfungsmethode.
Was ist mit der Oberfläche selbst? Viele Leute gehen davon aus, dass 316 etwas dunkler ist oder dass 304 heller aussieht. Diese Annahme ist unzuverlässig. Das Aussehen von Edelstahl hängt weit mehr von der Oberflächenbeschaffenheit ab, z. B. 2B, Nr. 4, hochglanzpoliert oder mattgezogen, sowie vom Passivierungszustand, dem restlichen Ziehöl und sogar vom Lichtwinkel. Wir haben 304- und 316-Proben nebeneinander in unserer Werkstatt platziert und dabei zugesehen, wie erfahrene Ingenieure in mehr als der Hälfte der Fälle falsch lagen.
Der Funkentest, bei dem das Material gegen ein Rad geschliffen und das Funkenmuster beobachtet wird, wird manchmal in Stahlwerken eingesetzt. Es kann einfachen Kohlenstoffstahl von Chrom-Edelstahl trennen, nicht jedoch 304 von 316. Ihre Funkensignaturen sind zu ähnlich. Die gleiche Einschränkung gilt für den Kratztest und den Feilentest, da Härte und Kratzfestigkeit von 304 und 316 nahezu identisch sind. Eine Sichtprüfung ist nützlich, um Markierungen zu finden und grobe Mängel zu erkennen, sie kann jedoch nicht die Qualität beweisen.
Der Magnettest ist die beliebteste Feldmethode und für austenitischen Edelstahl die am wenigsten aussagekräftige Methode. Hier ist der technische Grund.
Typ 304 und Typ 316 sind austenitische Sorten, die theoretisch eine nichtmagnetische Struktur haben. Ein Stück geglühtes 304-Blech haftet normalerweise nicht an einem Kühlschrankmagneten. Die Theorie geht jedoch von einer vollständig ausgeglühten, gleichachsigen Mikrostruktur aus. Sobald Sie rostfreien Stahl kalt bearbeiten, ihn zu Draht ziehen, biegen oder zu einer Feder aufwickeln, wandelt sich ein Teil des Austenits in Martensit um. Martensit ist magnetisch.
Federdraht wird immer kaltgezogen und das Wickeln von Federn ist ein strenger Kaltumformprozess. Es ist üblich, dass eine fertige 316-Feder eine starke magnetische Reaktion auslöst. Wir haben einen Neodym-Magneten an frisch gewickelten 316-Torsionsfedern verwendet und beobachtet, wie sie wie Kohlenstoffstahl am Magneten hafteten. Derselbe Magnet würde auf einem geglühten 316-Blech aus derselben Schmelze kaum halten. Die Martensit-Umwandlungsgeschwindigkeit wird durch Zusammensetzung und Temperatur beeinflusst, und in einigen Fällen wandelt sich 304 leichter um als 316, während in anderen Fällen das Molybdän in 316 die Stapelfehlerenergie verändert und die Umwandlungskinetik verschiebt. Das praktische Ergebnis ist, dass der Magnettest bei gezogenem Draht oder geformten Federn nicht zwischen 304 und 316 unterscheiden kann.
| Materialzustand | Typisches Magnetverhalten | Was es bedeutet |
|---|---|---|
| Geglühtes 304-Blech oder -Stab | Nicht magnetisch | Kein Steigungssignal |
| Geglühtes 316er Blech oder Stab | Nicht magnetisch | Kein Steigungssignal |
| Kaltgezogener 304-Draht | Leicht bis stark magnetisch | Note kann nicht abgeschlossen werden |
| Kaltgezogener 316-Draht | Leicht bis stark magnetisch | Note kann nicht abgeschlossen werden |
| Spiralfeder aus 304 | Magnetisch auf der Oberfläche | Note kann nicht abgeschlossen werden |
| Gewickelte 316er Feder | Magnetisch auf der Oberfläche | Note kann nicht abgeschlossen werden |
| Ferritische Feder der Güteklasse 430 | Jederzeit magnetisch | Dies ist nicht 304 oder 316 |
Es lohnt sich, sich die letzte Zeile der Tabelle zu merken. Wenn Sie eine Edelstahlfeder finden, die in ihrem unverformten Zustand magnetisch ist, handelt es sich möglicherweise um eine ferritische oder martensitische Güteklasse wie 430, 420 oder 410. Diese Güteklassen sind günstig, härtbar und in der Korrosionsbeständigkeit nicht mit 304 oder 316 vergleichbar. Ein Magnet kann Austenit der 300er-Serie von ferritischem oder martensitischem Edelstahl der 400er-Serie trennen, aber er kann 304 nicht von 316 trennen.
Bei chemischen Stichproben wird die Zusammensetzung des Materials direkt untersucht, was ihnen einen weitaus höheren Wert verleiht als einem Magneten. Der nützlichste Stichprobentest für die Frage 304 versus 316 ist der Molybdän-Spottest. Die Testlösung enthält ein Molybdän-empfindliches Reagenz in einem sauren Medium. Beim Auftragen auf eine saubere Metalloberfläche reagiert es mit Molybdän und erzeugt einen charakteristischen Farbwechsel.
Verschiedene Testkits verwenden unterschiedliche Reagenzien. Lesen Sie daher immer die mit dem jeweiligen Produkt gelieferte Farbkarte. Die Reaktion ist qualitativ; Es sagt Ihnen, ob Molybdän vorhanden ist oder nicht, nicht den genauen Prozentsatz. Es kann auch nicht zwischen 316 und 316L unterschieden werden, da beide ähnliche Molybdänwerte enthalten. Wenn Sie die kohlenstoffarme Variante verifizieren müssen, fordern Sie die Dokumentation an oder verwenden Sie RFA.
Sicherheit geht vor. Diese Reagenzien enthalten starke Säuren. Tragen Sie eine Spritzschutzbrille, Nitrilhandschuhe und Schutzkleidung. Arbeiten Sie in einem belüfteten Bereich. Entsorgen Sie gebrauchte Reagenzien als chemischen Abfall und nicht als allgemeinen Werkstattabfall.
Eine Vorsichtsmaßnahme für Federanwendungen: Die Testoberfläche sollte das Grundmaterial darstellen, keine bearbeitete Oberfläche. Eine Feder, die erhitzt, passiviert oder mit starken Ölrückständen verunreinigt wurde, könnte zu falschen Messwerten führen. Testen Sie das rohe Drahtende vor dem Aufwickeln oder testen Sie ein Abfallstück aus derselben Charge. Mit dieser Methode führt unser Qualitätsteam eine schnelle Eingangskontrolle durch, wenn ein neues Coil ohne Zertifikat eintrifft.
Wenn Sie Gewissheit benötigen, tragen Sie ein tragbares RFA-Analysegerät zum Material und halten Sie es an die Oberfläche. Die Röntgenfluoreszenzspektrometrie misst die Intensität der charakteristischen Röntgenstrahlen, die von den Elementen im Stahl emittiert werden, und liefert in Sekundenschnelle eine Anzeige der chemischen Zusammensetzung. Moderne Analysegeräte können von Technikern nach einer kurzen Schulung bedient werden und die Messwerte sind genau genug, um 304, 304L, 316, 316L und andere Qualitäten zu trennen.
So sieht eine typische Lesung aus. Für 304 erwarten Sie 18,0 bis 20,0 Prozent Chrom und 8,0 bis 10,5 Prozent Nickel, wobei Molybdän unter 0,5 Prozent liegt, normalerweise nahe Null. Für 316 erwarten Sie 16,0 bis 18,0 Prozent Chrom, 10,0 bis 14,0 Prozent Nickel und 2,0 bis 3,0 Prozent Molybdän. Wenn Molybdän 2,3 Prozent und Chrom 16,8 Prozent beträgt, handelt es sich um 316 oder 316L. Wenn Molybdän 0,1 Prozent und Chrom 19,2 Prozent beträgt, ist das Material 304.
Ein RFA-Analysegerät kostet je nach Marke und Leistungsfähigkeit zwischen 15.000 und 45.000 US-Dollar. Wenn Sie keines haben, gibt es mehrere praktische Möglichkeiten: Beauftragen Sie einen PMI-Testunternehmer vor Ort, senden Sie eine Probe an ein Materialprüflabor oder bitten Sie die Qualitätskontrollabteilung Ihres Lieferanten, den Test durchzuführen und den unterzeichneten Bericht weiterzugeben. In unserer eigenen Fabrik durchläuft jede eingehende Edelstahldrahtrolle eine RFA-Prüfung, bevor sie in den Federwickelprozess gelangt. Die Prüfung dauert pro Standort weniger als eine Minute und hat mehr als eine Materialverwechslung verhindert.
Die Hauptbeschränkung der RFA ist der Oberflächenzustand. Schmutz, Ablagerungen, Öl oder Beschichtungen absorbieren das Fluoreszenzsignal und führen zu ungenauen Messwerten. Reinigen Sie die Oberfläche vor der Messung mit einer Drahtbürste oder Schleifpapier bis auf blankes Metall. Führen Sie den Test nicht durch eine lackierte, plattierte oder stark oxidierte Oberfläche durch. Bei sehr dünnen Folien oder dünnwandigen Rohren kann der Untergrund das Ergebnis beeinflussen. Beachten Sie daher die Messtiefe und passen Sie die Interpretation entsprechend an.
Vergleichen wir nun die beiden Noten systematisch. Die folgenden Tabellen geben die nominalen Zusammensetzungsgrenzen und typischen mechanischen Eigenschaften an, die für die Federkonstruktion relevant sind.
| Element (Gew.-%) | 304 | 316 |
|---|---|---|
| Chrom | 18,0 - 20,0 | 16.0 - 18.0 |
| Nickel | 8,0 - 10,5 | 10,0 - 14,0 |
| Molybdän | Nicht angegeben | 2,0 - 3,0 |
| Kohlenstoff, max | 0.08 | 0.08 |
| Mangan, max | 2.0 | 2.0 |
| Silizium, max | 0.75 | 0.75 |
| Phosphor, max | 0.045 | 0.045 |
| Schwefel, max | 0.030 | 0.030 |
| Eigentum | 304 | 316 |
|---|---|---|
| Zugfestigkeit, min | 515 MPa | 515 MPa |
| Streckgrenze, min | 205 MPa | 205 MPa |
| Dehnung, min | 40 % | 40 % |
| Härte, Brinell max | 201 | 217 |
| Elastizitätsmodul | 193 GPa | 193 GPa |
| Dichte | 8,0 g/cm3 | 8,0 g/cm3 |
| Schmelzbereich | 1400 - 1450 n. Chr | 1370 - 1400 n. Chr |
Beachten Sie, dass die Festigkeitswerte im Glühzustand nahezu identisch sind. Was die Federkonstruktion betrifft, liefern beide Qualitäten ähnliche Federraten und Tragfähigkeiten, wenn man Drähte mit dem gleichen Durchmesser und der gleichen Zugbeanspruchung vergleicht. Die Wahl der Sorte ändert daher selten die Federrate; es verändert die Korrosionsdauer und den Preis.
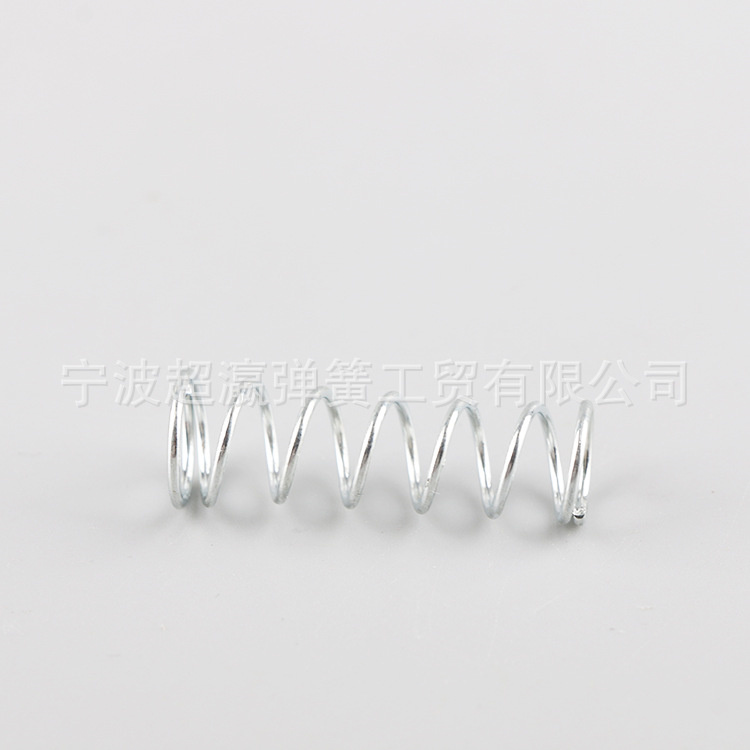 Kundenspezifische Druckfeder aus Edelstahl mit Korrosionsbeständigkeit Diese Feder bietet einstellbaren Außendurchmesser, Innendurchmesser und freie Höhe und eignet sich daher für verschiedene Anwendungen, bei denen zuverlässige Kraft und Korrosionsbeständigkeit erforderlich sind. Produkt anzeigen →
Die praktische Botschaft für Ingenieure und Käufer: Wenn Ihre Spezifikation 304 erfordert und der Lieferant 316 als Upgrade anbietet, liegen die Federabmessungen und -raten nahe beieinander. Der Lieferant verändert den Leistungsumfang hinsichtlich der Kraft kaum; Die wirklichen Unterschiede liegen in den Kosten und der Chloridbeständigkeit. Umgekehrt führt der Ersatz von 304 in einer 316-Spezifikation zur Kostensenkung zu einer sichtbaren Schwächung der Korrosionsbeständigkeit in aggressiven Umgebungen.
Die Äquivalentzahl für Lochfraßwiderstand (PREN) ist eine Formel zum Vergleich der Lochfraßbeständigkeit von Edelstahlsorten. Der gebräuchliche Ausdruck ist PREN = Cr 3,3Mo 16N. Bei nominalen Zusammensetzungen hat 304 einen PREN von etwa 19, während 316 einen PREN von etwa 26 hat. Diese einzelne Zahl erklärt, warum 316 in Schiffsausrüstung, Küstenarchitektur, pharmazeutischen Waschbereichen und Lebensmittelfabriken, die Salzlösungen verarbeiten, bevorzugt wird.
Pitting Resistance Equivalent Number (PREN)
Der Unterschied wird bei Langzeitbelichtung sichtbar. Eine 304-Druckfeder in einer Salzwasserumgebung kann nach sechs bis zwölf Monaten die ersten Löcher aufweisen. Eine 316-Quelle an derselben Stelle kann mehrere Jahre lang intakt bleiben. Bei höheren Temperaturen ist der Unterschied noch deutlicher, da sich die chloridinduzierte Spannungsrisskorrosion ab etwa 60 Grad Celsius beschleunigt. Aus diesem Grund wird 316 häufig für Federn in Ventilen, Kondensatableitern und chemischen Dosiergeräten im Freien oder in Prozessanlagen spezifiziert.
Allerdings ist 316 nicht die Antwort auf jedes Korrosionsproblem. In warmem, trägem Meerwasser mit engen Spalten, beispielsweise unter einem Clip oder zwischen den Windungen einer vollständig komprimierten Feder, kann es bei 316 immer noch zu Lochfraß und Spaltkorrosion kommen. Für den Einsatz unter extremen Chloridbedingungen greifen Federentwickler auf superaustenitische oder Duplex-Qualitäten zurück. Für die meisten Küsten- und Industrieumgebungen stellt 316 jedoch einen robusten und preisgünstigen Kompromiss dar.
Für einen tieferen Einblick in das Verhalten der beiden Sorten bei Ermüdung und Oberflächenbehandlung lesen Sie unsere frühere Analyse von Leistung von 304 vs. 316 bei industriellen Federanwendungen . In diesem Artikel geht es um das Verhalten bei Salzsprühtests, Spannungsrisskorrosion und praktische Empfehlungen für Federhersteller.
Sektionaltore in Küstenstädten sind eine klassische 316-Anwendung. Die Torsionsfeder über der Tür erkennt Feuchtigkeit, salzhaltigen Wind und Temperaturschwankungen. Bei 304 können innerhalb weniger Saisons Oberflächenrost und Lochfraß auftreten. Bei 316 bleibt die gleiche Feder in der Regel viele Jahre lang sauber, weshalb Hersteller, die Küstenmärkte beliefern, in der Regel eine Edelstahl-Torsionsfeder für Sektionaltore mit unterschiedlichen Spezifikationen angeben.
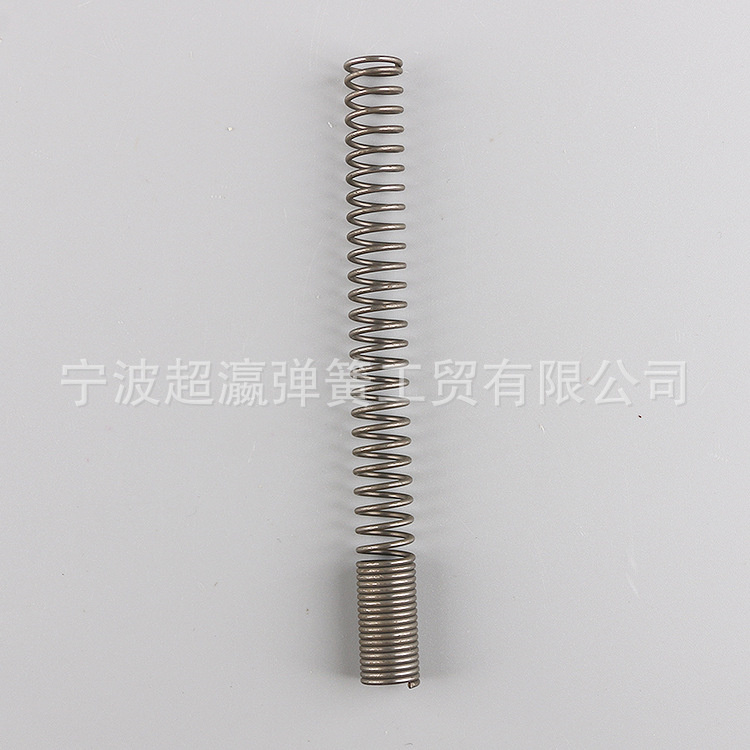 Torsionsfeder aus Edelstahl für Sektionaltore Diese für Küstenumgebungen konzipierte Torsionsfeder widersteht Salz und Feuchtigkeit besser als Standardoptionen und ist somit eine praktische Wahl für Türsysteme, die rauem Wetter ausgesetzt sind. Produkt anzeigen →
Die Herstellung von Federn fügt der Sortenentscheidung eine weitere Ebene hinzu. Sowohl 304- als auch 316-Draht können zu hochwertigen Federn geformt werden, sie verhalten sich jedoch beim Ziehen, Wickeln und Spannungsabbau etwas anders. Das Verständnis dieser Unterschiede hilft Ihnen, Überraschungen in der Produktion zu vermeiden.
Erstens: Kaltverfestigung. Typ 316 hat bei vielen Zieh- und Umformbedingungen eine höhere Kaltverfestigungsrate als 304. Das bedeutet, dass der Draht beim Kaltziehen und Aufwickeln fester wird. Federhersteller berücksichtigen dies, indem sie die Wickelgeschwindigkeit, die Werkzeugwinkel und die Spannungsabbauparameter anpassen. Wenn Sie 304-Draht durch 316-Draht auf derselben Haspel ersetzen, ohne die Einstellung anzupassen, werden Sie wahrscheinlich eine unterschiedliche Rückfederung und eine leicht unterschiedliche freie Länge feststellen. Auch der Federdurchmesser und die Steigung können sich um einen kleinen, aber messbaren Betrag verschieben.
Zweitens beeinflusst das Vorhandensein von Molybdän die Reaktion auf die Wärmebehandlung. Austenitische Sorten härten durch Wärmebehandlung nicht wie Kohlenstoffstahl aus, benötigen aber nach dem Aufwickeln eine Entspannung bei niedriger Temperatur, typischerweise bei etwa 300 Grad Celsius für 20 bis 40 Minuten. Typ 316 toleriert ein etwas breiteres Spannungsabbaufenster und behält tendenziell seine Korrosionsbeständigkeit besser bei, wenn die Zeit bei Temperatur verlängert wird. Bei Überhitzung einer Sorte über 450 Grad Celsius besteht die Gefahr einer Sensibilisierung, bei der sich Chromkarbide an den Korngrenzen ausscheiden und die Korrosionsbeständigkeit in der Nähe stark geformter Bereiche verringern.
Drittens Passivierungsverhalten. Eine ordnungsgemäß passivierte 316-Oberfläche verbirgt weniger eingebettete Eisenpartikel und bildet im Chloridbetrieb einen stabileren Passivfilm als 304. Wenn Sie Federn für Lebensmittel- oder Pharmageräte bestellen, geben Sie die Passivierung nach dem Aufwickeln an und überprüfen Sie das Ergebnis mit einem Freieisentest. Unserer Erfahrung nach besteht 316 diesen Test normalerweise mit weniger Nacharbeitszyklen als 304, da die molybdänreiche Oxidschicht der Legierung schneller ausheilt.
Wo passt jede Note in ein Frühjahrsportfolio? Federn vom Typ 304 sind das Arbeitspferd für Innenausstattungsprodukte: Schaltmechanismen, Griffknöpfe, Batteriekontakte, Stiftfedern, kleine Riegel und Geräterückholfedern. Diese Anwendungen werden in trockenen oder leicht feuchten Umgebungen eingesetzt, in denen die Chloridbelastung minimal ist. Eine kleine Rückholdruckfeder aus Edelstahl 304 sorgt beispielsweise jahrelang für zuverlässigen Betrieb in einer Ventil- oder Knopfbaugruppe ohne sichtbare Korrosion.
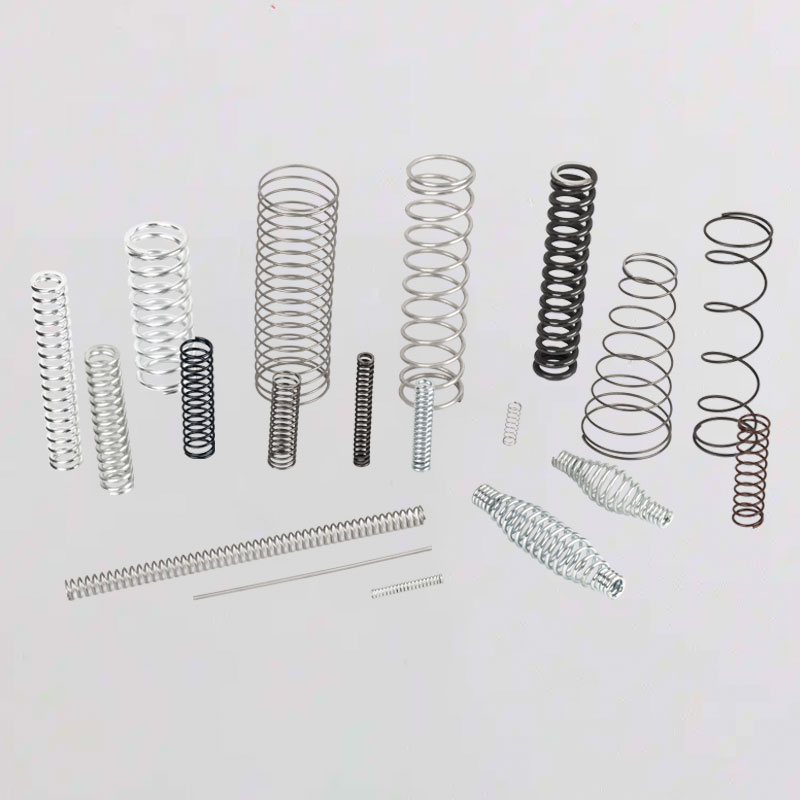 Kleine Rückdruckfeder aus Edelstahl 304 Eine kompakte Feder für zuverlässiges Radfahren in Ventilen oder Knopfbaugruppen, mit anpassbaren Abmessungen und stabiler Leistung, geeignet für trockene oder leicht feuchte Umgebungen. Produkt anzeigen →
Federn des Typs 316 dominieren Schiffsausrüstung, Poolabdeckungen, Türscharniere für den Außenbereich, Türsysteme für salzige Luft, chemische Sprühgeräte, Reinigungsgeräte und alle Produkte, die in Küstenregionen geliefert werden. Wenn das Endprodukt Ihres Kunden in ein Inselklima exportiert wird, sind die zusätzlichen Kosten von 316 in der Regel allein durch die Garantieeinsparungen gerechtfertigt.
Es lohnt sich zu wiederholen, dass die mechanische Federrate zwischen den beiden Qualitäten bei gleichem Drahtdurchmesser und gleicher Zugfestigkeit nahezu identisch ist. Das bedeutet, dass Sie häufig einen Prototyp in 304 validieren und dann für die Produktion auf 316 umsteigen können, ohne die Federgeometrie neu zu entwerfen, vorausgesetzt, die Wickelparameter werden an die Kaltverfestigungsdifferenz angepasst. Führen Sie jedoch immer einen Produktionsversuch durch, bevor Sie einen Großauftrag erteilen, da die Wärme-zu-Heiz-Schwankung beim gezogenen Draht ebenso aussagekräftig sein kann wie der Qualitätsunterschied selbst.
Auch bei allen oben beschriebenen Prüfmethoden beginnt der beste Schutz, bevor das Material Ihr Werk erreicht. Das Werkstestzertifikat, oft als MTC abgekürzt, ist das vom Stahlwerk ausgestellte offizielle Dokument, das die Schmelzzahl, die chemische Zusammensetzung und die mechanischen Testergebnisse des Produkts beschreibt. Für eine vollständige Rückverfolgbarkeit benötigen Sie ein EN 10204 3.1-Zertifikat oder ein gleichwertiges Dokument von Ihrem Federdrahtlieferanten. Dies ist für jede ernsthafte Anwendung nicht verhandelbar, da es die physikalische Spule an die Chemie der Schmelze bindet.
Wenn Sie Federdraht oder fertige Federn erhalten, befolgen Sie einen einfachen Inspektionsablauf. Vergleichen Sie zunächst das Spulenetikett und die Chargennummer mit dem MTC. Überprüfen Sie zweitens die Oberfläche auf eingestanzte Markierungen oder aufgemalte Schilder. Drittens führen Sie einen Molybdän-Stichtest an einer Probe jeder Spule durch, insbesondere wenn eine neue Chargennummer erscheint. Viertens: Wenn das Volumen dies rechtfertigt, verwenden Sie RFA, um die Zusammensetzung am Drahtquerschnitt zu bestätigen. Fünftens: Bewahren Sie eine kleine Probe jeder Charge zur späteren Bezugnahme auf, falls später ein Feldfehler auftritt.
Fünfstufige Checkliste zur Überprüfung eingehender Noten
Wenn das Material einen Stichprobentest nicht besteht oder optisch verdächtig ist, stellen Sie die Charge unter Quarantäne und wenden Sie sich umgehend an den Lieferanten. Gehen Sie nicht davon aus, dass das Zertifikat Sie vor einer Verwechslung bei der Handhabung im Drahtwerk schützt, denn es kommt durchaus vor, dass Spulen falsch etikettiert werden. Die Kosten für die Prüfung eines Musters sind gering im Vergleich zu den Kosten für die Nachbearbeitung einer fehlerhaften Charge oder die Zahlung eines Garantieanspruchs nach dem Einbau der Federn.
Ein weiterer Überprüfungspunkt: Härte- und Zugtests geben keinen Aufschluss über die Güteklasse. Wenn Sie bei Ihrer Eingangskontrolle nur die Federrate, die freie Länge und den Drahtdurchmesser prüfen, könnten Sie serienmäßig gezogenen Draht erhalten, der wie Edelstahl aussieht und sich auch so anfühlt, aber viel schneller rostet. Fügen Sie Ihrem Qualitätsplan einen chemischen Screening-Schritt hinzu, auch wenn der Test nur einmal pro Charge durchgeführt wird. Diese einfache Angewohnheit schützt sowohl den Federhersteller als auch den Endkunden.
Nein. Beide Qualitäten sehen in den meisten kommerziellen Oberflächen identisch aus. Farbe, Helligkeit, Rauheit und Oberflächenstruktur hängen von der Bearbeitungs- und Zeichenpraxis ab, nicht von der Sorte. Verwenden Sie immer Dokumente, chemische Tests oder RFA-Messungen, um das Material zu überprüfen.
Nein, nicht für Draht und Federn. Kaltziehen und Wickeln wandeln einen Teil des Austenits in magnetischen Martensit um, sodass eine fertige 316-Feder eindeutig magnetisch sein kann. Der Magnettest hilft möglicherweise nur dabei, austenitische Güten der 300er-Serie von ferritischen oder martensitischen rostfreien Güten der 400er-Serie zu unterscheiden.
Typ 316 kostet typischerweise 30 bis 50 Prozent mehr als 304 pro Kilogramm. Bei Federdraht mit kleinem Durchmesser kann sich die Lücke vergrößern, da sich der Zeichnungs- und Lageraufwand summiert.
Wählen Sie 304 für Innenräume, trockene oder leicht feuchte Umgebungen, in denen keine Chloride vorhanden sind. Haushaltsgeräte, Bürogeräte, Konsumgüter, elektronische Geräte und viele Innenanwendungen im Automobilbereich nutzen 304-Federn erfolgreich und wirtschaftlich.
Wählen Sie 316, wenn die Quelle Salzwasser, Salznebel, Tausalz, Bleichmittel, Reinigungschemikalien oder Küstenklima ausgesetzt ist. Typische 316-Anwendungen sind Abwaschanlagen in der Lebensmittelverarbeitung, pharmazeutische Reinigungsräume, Schiffsausrüstung, Offshore-Ausrüstung und chemische Dosierpumpen.
Fordern Sie für neues Material ein Werksprüfzertifikat nach EN 10204 3.1 an und bewahren Sie die rückverfolgbare Chargennummer auf. Verwenden Sie zum Überprüfen eines physischen Teils ein tragbares RFA-Analysegerät. Für eine schnelle Felduntersuchung verwenden Sie einen Molybdän-Stichtest.
Verwandte Produkte
Kontaktieren Sie uns
Fabrikadresse
Nr. 8, Taoyuan South Road, Wuyuqiao, Stadt Henghe, Stadt Cixi, Ningbo, China
Telefon
+86-188 6787 1218+86-574-62605393
QR-CODE